大口径焊管:从热轧卷板到厚壁直缝的工艺演进与市场真实图景
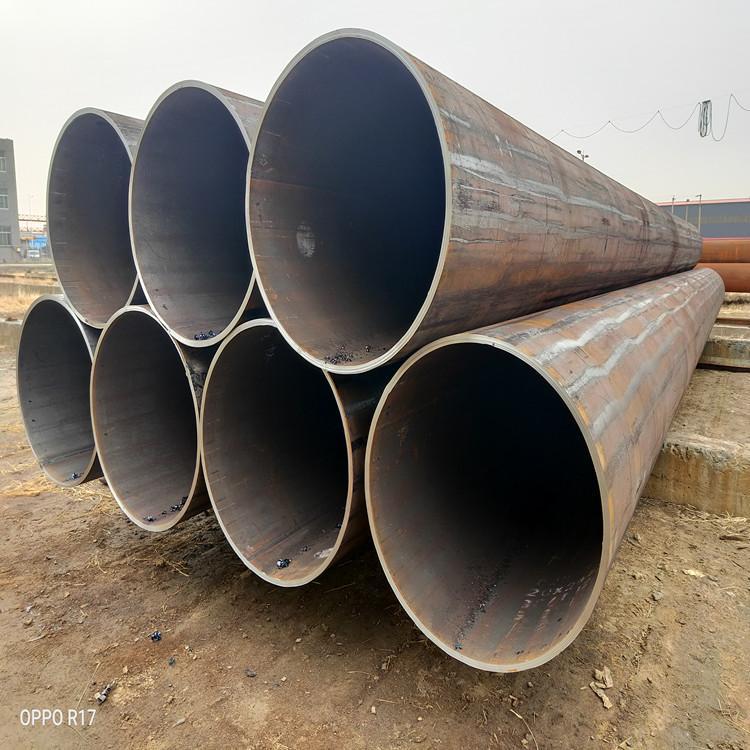
在钢管家族中,大口径焊管长期处于一个略显尴尬的位置——技术门槛不如无缝管显眼,单价又高于普通小口径焊管,导致不少采购方对其工艺边界和选型逻辑缺乏系统认知。实际上,随着热轧卷板质量提升和成型焊接装备的迭代,大口径厚壁钢管在油气输送、市政管廊、结构支撑等领域的替代能力已经发生实质性变化。本文结合山东焊管产业集群的实地调研数据,梳理大口径焊管的技术脉络与市场现状。
一、口径与壁厚的边界:什么才算"大口径"
行业内部对大口径焊管并无强制性统一定义,但工程实践中通常以DN600(外径610mm)作为分界线,壁厚超过20mm则归入厚壁焊管范畴。这一划分并非随意:当管径超过600mm后,成型方式、焊接道次、矫直工艺都会发生明显变化,直缝焊管与螺旋焊管的技术路线分歧也在此区间集中显现。
以山东聊城、沧州一带的焊管产能为例,据中国钢结构协会钢管分会的统计口径,2023年国内大口径焊管(DN600以上)产量约在780万吨左右,其中直缝埋弧焊管占比约54%,螺旋埋弧焊管占比约38%,其余为高频焊管及少量特殊工艺产品。这一结构与五年前相比,直缝管份额上升了近9个百分点,背后是热卷焊管原料品质改善和JCOE成型工艺成熟的双重推动。
二、原料决定下限:热轧卷板焊管的品质逻辑
板卷焊管的质量起点在钢卷。大口径厚壁钢管对热轧卷板的同板差、楔形度、边部质量极为敏感——卷板厚度公差若超过0.3mm,成型后的管端椭圆度往往难以控制在1%以内。目前主流山东焊管厂普遍采用2250mm以上热连轧机组的卷板,屈服强度覆盖Q235B至L485M级别,部分油气输送用管已要求卷板具备TMCP(热机械控制轧制)状态交货。
值得关注的是,热卷焊管在壁厚方向上存在天然局限。由于成型过程不改变壁厚,厚壁焊管的壁厚上限直接受卷板供应能力约束。目前国内可稳定供应的热轧卷板最大厚度约25.4mm,这意味着壁厚超过25mm的大口径焊管,要么采用多层多道焊的直缝工艺配合厚板,要么转向无缝或锻焊路线。采购方在询价时若遇到"厚壁热卷焊管"报价明显低于市场均值,首先应核实原料来源与壁厚实测数据。
三、直缝与螺旋:两条工艺路线的适用场景
直缝钢管定做在大口径领域的优势在于几何精度和焊缝质量可控性。JCOE工艺通过渐进式压弯成型,管端周长偏差可控制在±3mm以内,配合多丝埋弧焊,焊缝冲击韧性在-20℃条件下可达40J以上。这类产品在桩基工程、桥梁支撑、海上平台结构管等对尺寸精度要求较高的场景中占据主导。
螺旋焊管价格通常比同规格直缝管低8%—12%,其经济性来源于连续卷板成型带来的材料利用率优势。但螺旋焊缝的残余应力分布较为复杂,在承受交变载荷的场合需要谨慎评估。实际工程中,螺旋焊管更多用于低压流体输送、排水管廊和一般结构用途,大口径厚壁钢管若用于高压油气输送,设计规范通常要求采用直缝埋弧焊管。
据对山东地区三家年产能30万吨以上焊管厂的走访,2024年上半年直缝钢管定做订单中,非标口径(DN800—DN1200)占比升至41%,反映出市政管廊和工业厂房改造对定制化大口径产品的需求正在释放。
四、现货批发与定做的选择逻辑
焊管现货批发市场集中在天津、聊城、无锡三大集散地,常备规格以DN200—DN600、壁厚6—16mm为主。大口径焊管的现货覆盖率明显偏低——DN1000以上规格的现货库存通常不超过总库存量的15%,且多为Q235B常规材质。对于工期紧张的项目,若设计口径落在DN800以上,提前锁定排产计划比等待现货更为务实。
从成本结构看,定做大口径厚壁钢管的加工费约占出厂价的18%—25%,其中成型和焊接环节占大头。批量在50吨以下的订单,单位加工成本会因换辊和工艺调试而上升约10%。这也解释了为何山东焊管厂在接单时普遍设置最小起订量门槛。
五、质量检测的现实落差
标准层面,GB/T 3091与SY/T 5040对大口径焊管的检验项目已有明确规定,但实际执行中存在值得注意的落差。水压试验是最容易被"简化"的环节——部分厂家以超声波探伤替代水压,虽在缺陷检出率上不逊色,但对整体承压性能的验证并不等价。采购方在验厂时,除查看探伤报告外,建议核查水压试验的记录台账和保压时间参数。
另一个容易被忽视的指标是管端坡口质量。大口径焊管在现场环焊时,坡口角度偏差超过±2.5°就会显著增加根焊难度。这一细节在出厂检验中往往不被列为关键项,却直接影响施工效率。从实际反馈看,具备JCOE完整产线的厂家在坡口一致性上表现更稳定。
总体而言,大口径焊管的技术成熟度已足以覆盖多数工程场景,选型的关键不在于"能不能做",而在于厘清原料边界、工艺路线与检验标准三者之间的匹配关系。对于采购方,把口径、壁厚、材质、执行标准四项参数锁定清楚,比单纯比价更能规避后续风险。